

مقدمه: جایگاه پرس در تولید صنعتی
دستگاه پرس ماشینی است که با اعمال نیروی کنترلشده، شکل قطعات فلزی و غیرفلزی را بهصورت دائمی تغییر میدهد و ستون فقرات تولید انبوه در صنایع خودروسازی، لوازم خانگی، هوافضا و الکترونیک به شمار میرود. هر بدنه خودرو حاوی دهها قطعه پرسشده است و کیفیت نهایی آن مستقیماً به دقت دستگاه پرس و قالب آن وابسته است. آنچه پرس را از سایر ماشینابزار متمایز میکند، تکرارپذیری فوقالعاده بالای آن است؛ یک پرس تندکار مکانیکی میتواند در هر دقیقه دهها ضربه با ابعاد یکسان تولید کند. با ظهور پرسهای سروو و اتصال آنها به شبکههای داده، این ماشین سنتی به یکی از اجزای کلیدی صنعت ۴.۰ تبدیل شده است؛ بهگونهای که مسیر رام، سرعت ضربه و نیروی اعمالی اکنون بهصورت برنامهپذیر و قابل پایش آنلاین درآمده است. این مقاله با بررسی انواع پرس از نظر مکانیزم انتقال قدرت، اجزای اصلی، فرآیندهای شکلدهی، الزامات ایمنی و نگهداری، تصویری کاربردی از این تکنولوژی ارائه میدهد.
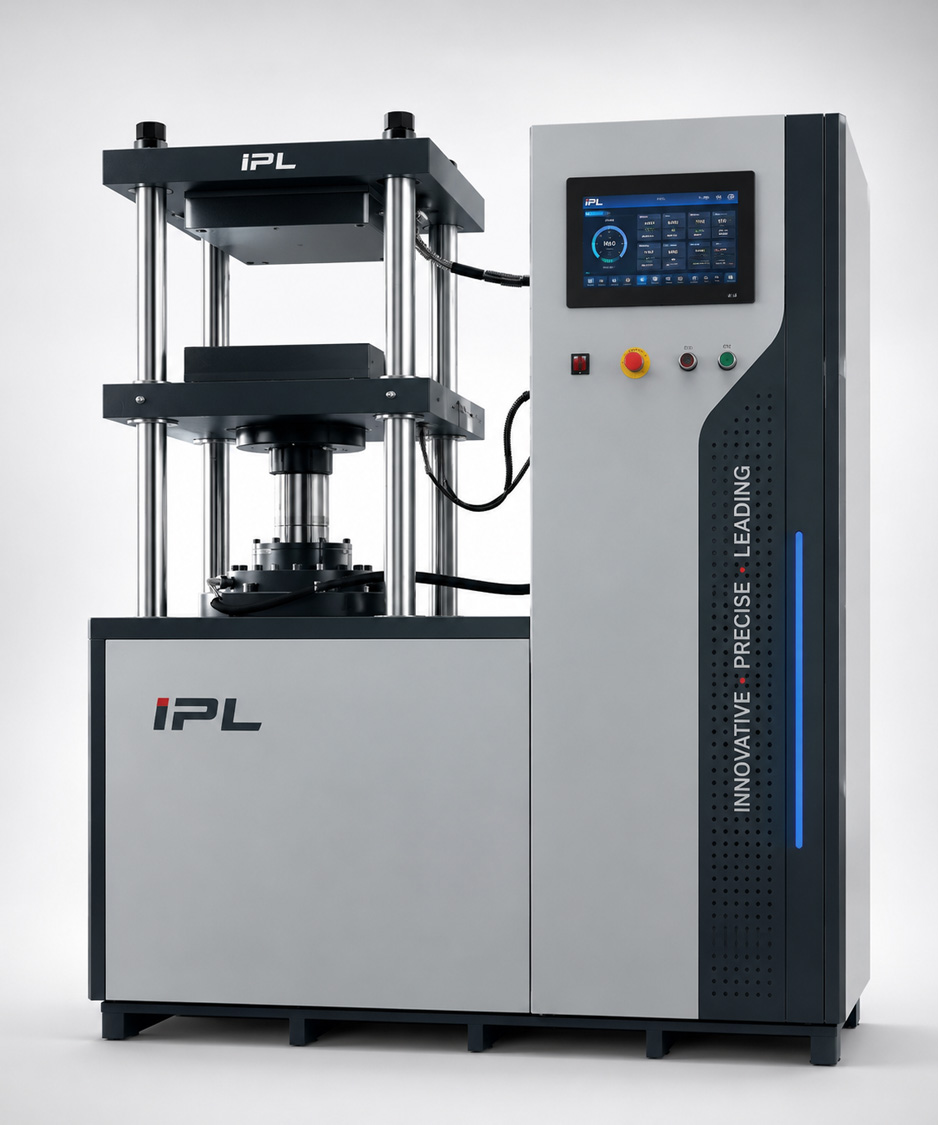
دستهبندی پرسها بر اساس مکانیزم انتقال قدرت
پرسها را میتوان بر اساس نحوه تولید و انتقال نیرو به چهار گروه اصلی تقسیم کرد.
پرسهای مکانیکی انرژی موتور الکتریکی را در فایلویل ذخیره کرده و از طریق کلاچ، چرخدنده و لنگ (Crank) به حرکت خطی رام تبدیل میکنند. مزیت اصلی آنها سرعت بالای ضربه و بهرهوری انرژی خوب است، زیرا بخش عمده کار از انرژی ذخیرهشده فایلویل تأمین میشود؛ اما نیروی آنها به موقعیت رام در کورس وابسته است و در انتهای کورس به بیشینه میرسد. این نوع پرس گزینه اصلی خطوط برش و فرمدادن سریع ورق است.
پرسهای هیدرولیکی بر اصل پاسکال استوارند: فشار اعمالشده به سیال محبوس در سیلندر بهطور یکنواخت منتقل میشود و پیستون نیروی عظیمی ایجاد میکند (Stamtec, 2024). مزیت آنها اعمال نیروی کامل در تمام طول کورس، تنظیمپذیری فشار و مناسب بودن برای کشش عمیق و قطعات بزرگ است؛ در مقابل، سرعت ضربه کمتر و نیاز به نگهداری سیستم هیدرولیک (پمپ، شیرها و روغن) بیشتر است.
پرسهای پنوماتیک از هوای فشرده برای تولید نیرو استفاده میکنند و بهدلیل ساخت ساده و ارزان، در عملیات سبک مثل پرسکاری پرچ، مونتاژ و برش ورقهای نازک به کار میروند؛ اما نیروی قابل دستیابی آنها محدود است.
پرسهای سروو جدیدترین نسل هستند: بهجای فایلویل و کلاچ، موتورهای سرو با کنترلگر دیجیتال مستقیماً رام را حرکت میدهند. مطالعه مروری Halicioglu و همکاران (۲۰۱۵) نشان میدهد که پرسهای سروو بهدلیل انعطافپذیری در پروفیل حرکت، حداقل مصرف انرژی و افزایش عمر قالب، برای عملیات شکلدهی ورق فلزی برتری معناداری دارند و در میان سازوکارهای مختلف، طرح لنگپیچی (Slider-Crank) محبوبترین گزینه سازندگان است. مقایسه عملی نیز نشان میدهد پرس سروو کمنگهداریتر از پرس هیدرولیکی است، چون فاقد روغن هیدرولیک و اجزای متعدد کلاچ مکانیکی است (Stamtec, 2024). انتخاب نهایی میان این چهار نوع، تابعی از نوع قطعه، تیراژ تولید، بودجه سرمایهای و سطح دقت موردنیاز است.
اجزای اصلی دستگاه پرس
هر دستگاه پرس از مجموعهای اجزای سازهای، قدرتی و کنترلی تشکیل شده است. بدنه (Frame) معمولاً بهصورت C-شکل (گاپ) یا H-شکل (استرایتساید) طراحی میشود؛ بدنه استرایتساید سفتی و دقت بالاتری دارد و برای قالبهای بزرگ ترجیح داده میشود. رام (Slide) قطعه متحرکی است که قالب بالا به آن بسته میشود و حرکت رفتوبرگشتی آن اعمال نیرو را ممکن میکند؛ سیستم متعادلکننده (Counterbalance) باید بتواند رام را در هر نقطه کورس نگه دارد، که این الزام در استاندارد OSHA بهصراحت ذکر شده است (OSHA 1910.217). در پرسهای مکانیکی، فایلویل انرژی چرخشی را ذخیره میکند و کلاچ و ترمز شروع، توقف و حالت تکضربه را مدیریت میکنند؛ ترمز اصطکاکی باید ذاتاً خوددرگیر باشد و توان توقف سریع رام را داشته خوددرگیر باشد و توان توقف سریع رام را داشته.law.cornell.edu/cfr/text/29/1910.217)). سیستمهای تغذیه (Feeder) — رولفید یا گریپرفید — ورق و نوار را بهصورت خودکار و همگام با ضربه پرس وارد نقطه عملیات میکنند و کلید بهرهوری خطوط اتوماتیکاند. در نهایت، کنترلر (امروزه معمولاً PLC و HMI) انتخاب حالتهای خاموش، تنظیم (Inch)، تکضربه و پیوسته، مدیریت ایمنی و پایش پارامترها را بر عهده دارد.
فرآیندهای شکلدهی فلزات با پرس
سه فرآیند اصلی روی پرس انجام میشود: برشکاری، خمکاری و کشش عمیق.
برشکاری (Shearing/Blanking) جداسازی قطعه از ورق با حرکت برش قالب است. کیفیت لبه برشش به لقی بین پانچ واتریس (معمولاً ۵ تا ۱۰ درصد ضخامت ورق)، تیزی لبهها و سرعت ضربه وابسته است؛ عملیات پانچینگ، نچینگ و تریمینگ نیز از همین خانوادهاند.
خمکاری (Bending) تغییر شکل پلاستیک ورق حول یک محور خطی است. در پرسهای خم (Press Brake)، برگشت فنری (Springback) مهمترین چالش است و با جبران زاویه قالب یا روش خمکاری تهکوبی (Bottoming) کنترل میشود.
کشش عمیق (Deep Drawing) تبدیل ورق تخت به قطعات حفرهدار مثل بدنه کتری خودرو یا بدنه بطری است. توزیع صحیح نیروی نگهدارنده ورق (Blank Holder) برای جلوگیری از چروکیدگی، انتخاب روغن کشش و طراحی شعاع ماتریس، عوامل تعیینکننده موفقیتاند؛ همینجاست که سهم قالبسازی در هزینه و کیفیت بیشینه میشود.
در همه این فرآیندها، قالب حقیقتاً «نصف دستگاه» است: دقت قطعه، عمر ابزار و تیراژ ممکن مستقیماً به کیفیت طراحی و ساخت قالب و همترازی دقیق آن با پرس بستگی دارد.
ایمنی در کار با پرس: الزامات استاندارد OSHA
پرس یکی از پرحادثهترین ماشینآلات صنعتی است و نقطه عملیات — جایی که ورق قالبگذاری میشود — دقیقاً همانجایی است که دست اپراتور قرار میگیرد. به همین دلیل استاندارد OSHA 29 CFR 1910.217 الزامات مفصلی برای پرسهای مکانیکی تعیین کرده است:
- ترمز خوددرگیر: ترمز اصطکاکی باید ذاتاً در حالت درگیری باشد و فقط با نیروی خارجی از حالت درگیری خارج شود، تا با قطع انرژی، توقف تضمین شود (OSHA 1910.217).
- تریپ دودستی (Two-Hand Trip): اهرمهای کنترل باید بهگونهای طراحی و فاصلهگذاری شوند که راهاندازی پرس مستلزم استفاده همزمان از هر دو دست باشد؛ در پرسهای چنداپراتوره، هر اپراتور باید مجموعه کنترل جداگانه داشته باشد.
- قابلیت اطمینان کنترل (Control Reliability): سیستم کنترل باید طوری ساخته شود که خرابی داخلی، توقف عادی پرس را مختل نکند، اما شروع ضربه بعدی را تا رفع خرابی مسدود کند (OSHA 1910.217).
- پایش ترمز: مانیتور ترمز باید در صورت افزایش زمان توقف، ضربه بعدی را خودکار غیرفعال کند.
- حفاظ نقطه عملیات: استفاده از حفاظهای ثابت، متحرک، دستگاههای حضور (Presence-Sensing) و پردههای نوری برای جلوگیری از ورود دست به منطقه خطر.
استاندارد ملی آمریکا ANSI B11.1 نیز بهعنوان اجماع صنعت برای پرسهای مکانیکی شناخته میشود و آموزش اجباری هر کسی که پرس را بهرهبرداری، بازرسی یا نگهداری میکند را در بر میگیرد. در عمل، ایمنی مؤثر از سه لایه تشکیل میشود: طراحی ایمن ماشین، حفاظ و دستگاههای ایمنی، و آموزش و رویههای کاری. ضعف در هر لایه، احتمال حادثه را بهشدت افزایش میدهد.
تعمیر و نگهداری و نوآوریهای صنعت ۴.۰
دستگاه پرس تنها زمانی سرمایهگذاری است که در دسترس باشد؛ ازاینرو نگهداری پیشگیرانه (PM) ستون بهرهاینرو نگهداری پیشگیرانه (PM) ستون بهرهلاچ و ترمز، پایش زمان توقف رام، روغنکاری یاتاقانهای لنگ و اکسنتریک، کنترل کیفیت و فشار سیستم پنوماتیک، و بازرسی ترک و سایش بدنه و قالبهاست. روش تحلیل ارتعاش و ترموگرافی نیز برای شناسایی زودهنگام خرابی یاتاقانها به کار میرود. پرسهای سروو با حذف روغن هیدرولیک و کلاچ مکانیکی، تعداد قطعات مستعد خرابی را کاهش میدهند و همین موضوع هزینه نگهداری را پایین میآورد (Stamtec, 2024).
در حوزه نوآوری، فناوری صنعت ۴.۰ پرس را به یک «ماشین هوشمند» تبدیل کرده است: سنسورهای نیرو و جابهجایی روی رام، پروفیل نیروی هر ضربه را ثبت و انحراف آن را بهعنوان نشانه سایش قالب یا ناهمگنی ورق گزارش میکنند؛ پایش آنلاین انرژی مصرفی، لحظه شروع افت بازده مکانیکی را مشخص میکند؛ و اتصال به پلتفرمهای مانیتورینگ، امکان نگهداری مبتنی بر وضعیت (CBM) و پیشبینی خرابی را فراهم میسازد. مرور علمی وضعیت پرسهای سروو نیز انعطافپذیری پروفیل حرکت و کنترلپذیری را از دلایل اصلی اقبال صنعت به این نسل ذکر میکند (Halicioglu و همکاران، ۲۰۱۵).
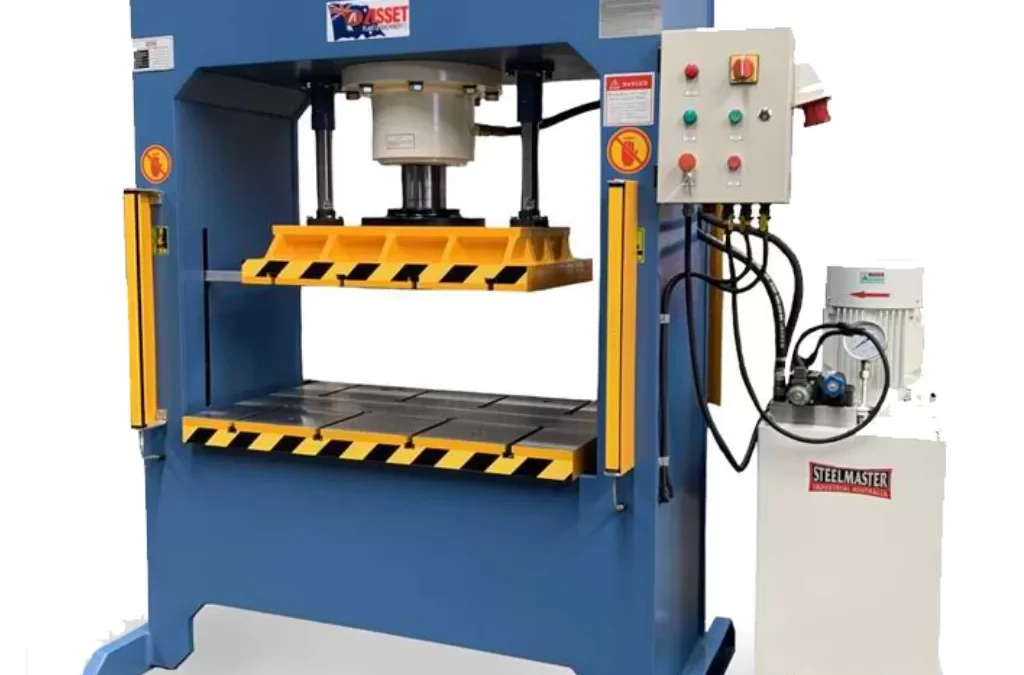
دستهبندی تخصصی پرسهای صنعتی
۱. پرسهای مکانیکی (Mechanical Presses)
- پرس میللنگی (Crank Press): تبدیل حرکت دورانی به رفتوبرگشتی؛ مناسب برای تولید انبوه و سرعت بالا.
- پرس لنگ (Eccentric Press): سادگی در طراحی؛ مناسب برای عملیات سبک و متوسط.
- پرس ضامندار (Toggle Press): افزایش نیرو در انتهای کورس؛ ایدهآل برای کارهای دقیق و کوبشهای سریع (مانند ضربزنی).
- پرس پیچی (Screw Press): انتقال انرژی ذخیره شده در فلایویل؛ عالی برای عملیات فورج (آهنگری) که نیاز به ضربه با انرژی کنترل شده دارد.
۲. پرسهای هیدرولیکی (Hydraulic Presses)
- پرسهای ستونی (H-Frame / C-Frame): قدرت بسیار بالا در تمام طول کورس.
- ویژگی کلیدی: فشار ثابت (Constant Force) در تمام مسیر؛ بهترین گزینه برای کشش عمیق (Deep Drawing) که پرسهای مکانیکی در آن محدودیت دارند.
- پرسهای هیدرولیکی دقیق: مجهز به شیرهای سروو برای کنترل میکرونی حرکت رام (Ram).
۳. پرسهای سروو (Servo Presses) - تکنولوژی نوین
- مکانیزم: حذف فلایویل و کلاچ؛ موتورهای سروو مستقیماً حرکت را کنترل میکنند.
- مزیت: قابلیت برنامهریزی حرکت (Motion Profile)؛ یعنی میتوانید سرعت رام را در حین کار تغییر دهید (مثلاً در لحظه برخورد با ورق سرعت کم شود و در بقیه مسیر زیاد شود).
۴. پرسهای پنوماتیک (Pneumatic Presses)
- کاربرد: برای قطعات ظریف و سبک.
- ویژگی: سرعت بسیار بالا، اما تناژ پایین (فشار محدود).
خلاصه مدیریتی: نقش فناوری پرس در بازده تولید صنعتی
پرسهای صنعتی ستون فقرات فرآیندهای شکلدهی فلزات — از برشکاری و خمکاری تا کشش عمیق و آهنگری — به شمار میروند و انتخاب نادرست آنها میتواند کیفیت قطعه، نرخ تولید و هزینه تمامشده را بهطور جدی تحت تأثیر قرار دهد (San Giacomo Presses، ۲۰۲۴). این راهنما چهار خانواده اصلی فناوری پرس (مکانیکی، هیدرولیکی، سروو و پنوماتیک) را از نظر سازوکار انتقال نیرو، ساختار بدنه، سرعت، دقت و مصرف انرژی مقایسه میکند (Metalpress Machinery، ۲۰۲۶). نتیجه اصلی مقایسه این است که هیچ پرسِ «بهترین مطلق» وجود ندارد: پرس مکانیکی در تولید انبوه با سرعت بالا برتری دارد، پرس هیدرولیکی نیروی ثابت را در تمام طول کورس فراهم میکند و برای کشش عمیق مناسبتر است، پرس سروو با پروفایل حرکتی برنامهپذیر انعطافپذیری و صرفه انرژی بیمانندی به دست میدهد، و پرس پنوماتیک گزینهای ساده و ارزان برای قطعات سبک و ظریف است.
دامنه و طبقهبندی بنیادین پرسهای صنعتی
پرسهای صنعتی را میتوان بر اساس سه معیار طبقهبندی کرد: سازوکار انتقال قدرت (مکانیکی، هیدرولیکی، پنوماتیک، سروو)، طراحی بدنه سازهای (قاب C، قاب H، چهارستون و دیوارهمحکم/Straight-side) و جهتگیری رام (عمودی یا افقی). طبق تحلیل Metalpress Machinery، انتخاب نوع بدنه اهمیتی همپایه فناوری محرکه دارد، زیرا بدنه اصلیترین سازه باربر است که نیروهای فشاری استاتیک و چرخهای را تحمل میکند و همراستایی رام و قالب را حفظ میکند؛ طراحی ضعیف بدنه به انحراف قاب (Frame Deflection)، ضخامت نامنظم قطعه، سایش قالب و افت دقت ابعادی میانجامد (Metalpress Machinery، ۲۰۲۶).
پرس مکانیکی انرژی چرخشی را در فلایویل ذخیره کرده و بخش کنترلشدهای از آن را از طریق میللنگ و کلاچ-ترمز به حرکت خطی رام تبدیل میکند (San Giacomo Presses، ۲۰۲۴). در مقابل، پرس هیدرولیکی نیرو را از طریق روغن و سیلندر هیدرولیک منتقل میکند و از آنجا که به اتصالات مکانیکی صلب وابسته نیست، در طراحی انعطاف بیشتری دارد (Metalpress Machinery، ۲۰۲۶; San Giacomo Presses، ۲۰۲۴). پرس سروو با حذف فلایویل و کلاچ و جایگزینی آن با موتورهای سرووی AC، کنترل مستقیم موقعیت، سرعت و نیروی رام را ممکن میسازد، و پرس پنوماتیک نیز از هوای فشرده برای تولید نیروی خطی بهره میگیرد (Janome Industrial Equipment).
تحلیل و ارزیابی فناوریهای چهارگانه پرس
بررسی منابع فنی نشان میدهد هر یک از چهار فناوری پرس در یک بارهٔ عملکردی مشخص برتری دارد و انتخاب درست، یعنی تطبیق دقیق آن باره با نیاز فرآیند.
پرسهای مکانیکی: سرعت و توان در تولید انبوه
پرس مکانیکی با ذخیرهٔ انرژی در فلایویل و انتقال کنترلشدهٔ آن به رام از طریق میللنگ، بالاترین نرخ تولید (Stroke Per Minute) را فراهم میکند و به همین دلیل برای عملیاتای برشکاری (Blanking)، ضربزنی (Coining)، خمکاری و پانچینگ در حجم بالا انتخاب اول صنعت خودروسازی است (S1). مزایای آن شامل استحکام و دوام اثباتشده در دههها، هزینهٔ اولیهٔ پایینتر نسبت به سروو و سادگی نگهداری است. محدودیتهای اصلی آن عبارتند از: کورس و سرعت ثابت (انعطافپذیری پایین)، مصرف انرژی پیوسته به دلیل چرخش دائم فلایویل و سطح صداى بالاتر که ممکن است الزامات کاهش نویز در کارگاه را ایجاد کند (S1).
پرسهای هیدرولیکی: نیروی کامل در تمام طول کورس
ویژگی تعیینکنندهٔ پرس هیدرولیکی، تحویل نیروی ثابت در تمام مسیر کورس است؛ چیزی که در پرس مکانیکی فقط نزدیک به نقطهٔ مرگ پایین (Bottom Dead Center) به دست میآید. این ویژگی پرس هیدرولیکی را برای کشش عمیق (Deep Drawing)، آهنگری و قالبگیری تراکمی مناسبترین گزینه میکند (S1، S2). از نظر ساختاری، پرسهای هیدرولیکی در سه قاب اصلی عرضه میشوند: قاب C (دهانهٔ باز با دسترسی سهطرفه برای مونتاژ و صافکاری سبک اما با سختی و دقت محدودتر)، قاب H (سختی بالا، توزیع یکنواخت بار و مناسب تناژهای بالاتر) و پرس چهارستون (بالاترین توازی و تکرارپذیری برای قالبگیری و کشش عمیق قطعات بزرگ) (S2). در ظرفیت، پرسهای میزی ۱ تا ۲۰ تن، پرسهای کارگاهی ۳۰ تا ۳۰۰ تن و پرسهای سنگین بیش از ۵۰۰ تن تا چند هزار تن عرضه میشوند (S2). نکات منفی آن شامل خطر نشتی روغن هیدرولیک، الزامترهداری پیچیدهتر و نرخ کاری پایینتر نسبت به مکانیکی است (S4).
پرسهای سروو: انعطافپذیری حرکتی برنامهپذیر
در پرس سروو، موتورهای سرووی AC مستقیماً حرکت رام را کنترل میکنند و فلایویل و کلاچ حذف شده است (S3). نتیجه، پروفایل حرکتی (Motion Profile) کاملاً برنامهپذیر است: رام میتواند در برخورد با ورق کند شود، در نقطهٔ کشش مکث (Dwell) داشته باشد و در بازگشت سریع حرکت کند — قابلیتی که کیفیت قطعات پیچیده و عمر قالب را بهطور محسوس بهبود میدهد (S1). مطالعهٔ مروری هالیاوغلو و همکاران مروری هالیاوغلو و همکاران (۲۰۱۵) دلیل مصرف انرژی حداقلی و عمر بالای قالب، هزینههای تولید را بهطور قابل توجهی کاهش میدهند (S3). محدودیتها: سرمایهگذاری اولیهٔ بالا، پیچیدگی نرمافزاری و نیاز به آموزش اپراتور متخصص، و در برخی مدلها سرعت کاری پایینتر از پرس مکانیکی (S1).
پرسهای پنوماتیک: سادگی و سرعت در قطعات سبک
پرس پنوماتیک از هوای فشرده برای تولید نیروی خطی استفاده میکند؛ ساده، سریع و ارزان در خرید، اما با تناژ محدود و بازده انرژی پایین، زیرا کمپرسور باید حتی در حالت بیکاری نیز کار کند. این پرسها برای عملیات سبک مثل مونتاژ و پانچ قطعات نازک مناسباند اما برای محیطهای تمیز (Cleanroom) و کاربردهای حساس توصیه نمیشوند (S4).
پیشنهادهای اجرایی و ماتریس تصمیمگیری مهندسی
انتخاب پرس باید با پاسخ به پنج پرسش مهندسی آغاز شود: تناژ مورد نیاز فرآیند چقدر است؟ طول و پروفایل کورس چه شکلی لازم دارد؟ نرخ تولید هدف (SPM) چیست؟ سطح دقت و تکرارپذیری مورد انتظار چقدر است؟ و ترکیب محصولات (تکمحصولی یا چندکاره) چگونه است؟ جدول زیر نتیجهٔ تطبیق این معیارها با چهار فناوری است:
معیارمکانیکیهیدرولیکیسرووپنوماتیکنیرو (تن)متوسط تا بسیار بالا؛ حداکثر نیرو فقط نزدیک BDCبالا و ثابت در تمام کورسمتوسط تا بالا؛ انرژی موجود ۳۰ تا ۸۰٪ بیشتر از مکانیکی همتناژپایین (معمولاً زیر ۱۰ تن)سرعت (SPM)بالاترینپایینترینمتوسط، قابل تنظیمبالا (بر کارهای سبک)پروفایل کورسثابتقابل تنظیم ولی آهستهکاملاً برنامهپذیر (سرعت/مکث متغیر)ثابت و سادهدقت و تکرارپذیریخوب (وابسته به وضعیت ماشین)متوسط تا خوبعالیمتوسطمصرف انرژیبالا (فلایویل پیوسته)متوسطپایین (مصرف فقط حین کار)بالا (کمپرسور دائم)هزینهٔ اولیه و نگهداریکم تا متوسط، نگهداری سادهمتوسط، نگهداری سادهمتوسط، نگهداری روغن و آبخصص نرمافزاریکمترینکاربرد ایدهآلبرش، ضربزنی، تولید انبوهکشش عمیق، آهنگری، قالبگیریقطعات پیچیده، تولید چندکاره، شکلدهی فولادهای پیشرفتهمونتاژ و پانچ سبک
توصیههای اجرایی بر پایهٔ این تحلیل:
- برای تولید انبوه قطعات ساده با یک محصول ثابت، پرس مکانیکی کمترین هزینهٔ مالکیت را میدهد (S1).
- هرگاه فرآیند شامل کشش عمیق یا نیاز به نیروی کامل در کل کورس باشد، پرس هیدرولیکی انتخاب درست است؛ در قاب چهارستون برای قطعات بزرگ و در قاب H برای کارهای عمومی کارگاهی (S2).
- در کارخانههایی با تنوع بالای محصولات یا فولادهای پیشرفتهٔ پرمقاومت، پرس سروو با پروفایل حرکتی برنامهپذیر، هزینهٔ بالاتر اولیه را از طریق کاهش ضایعات، عمر قالب بیشتر و صرفه انرژی جبران میکند (S1، S3).
- برای عملیات سبک و ظریف با بودجهٔ محدود، پرس پنوماتیک سادهترین راهکار است؛ البته هزینهٔ برق کمپرسور در محاسبهٔ هزینهٔ مالکیت لحاظ شود (S4).
- در نهایت، ظرفیت بدنه و سختی قاب را دستکم نگیرید: انحراف قاب تحت بار مستقیماً به افت دقت و سایش قالب منجر میشود (S2).
نتیجهگیری و چشمانداز آینده
دستگاه پرس، فناوریای بالغ اما در حال تحول است. مقایسه چهار نسل — مکانیکی، هیدرولیکی، پنوماتیک و سروو — نشان میدهد انتخاب درست، تابعی از نوع فرآیند، تیراژ و سطح اتوماسیون است و روند بازار بهوضوح به سمت پرسهای سروو با پروفیل حرکت برنامهپذیر، مصرف انرژی کمتر و عمر قالب بالاتر حرکت میکند (Halicioglu و همکاران، ۲۰۱۵). در کنار فناوری، دو عامل تعیینکننده پایداری خواهند بود: ایمنی مبتنی بر الزامات استاندارد OSHA 1910.217 و کنترل اطمینانپذیر سیستم، و نگهداری دادهمحور که با اتصال پرس به زیرساخت صنعت ۴.۰ ممکن میشود. سازمانهایی که همزمان در سه محور انتخاب بهینه پرس، طراحی قالب باکیفیت و ایمنی و نگهداری پیشگیرانه سرمایهگذاری کنند، در تولید قطعات رقابتپذیر از حریفان خود پیشی خواهند گرفت.
منابع
- OSHA — 29 CFR § 1910.217, Mechanical Power Presses
- Stamtec (2024) — Servo Press vs. Hydraulic Press: Defining the Difference
- Halicioglu, R., Dulger, L. C., & Bozdana, A. T. (2015) — Mechanisms, classifications, and applications of servo presses: A review with comparisons, Proc. IMechE Part B
- Safety+Health Magazine — 6 steps for safe use of mechanical power presses
- San Giacomo Presses, «Mechanical vs. Servo Press: Complete Comparison Guide», 2024 — sangiacomo-presses.com
- Metalpress Machinery, «Types of Hydraulic Presses: Frame Designs, Specs & Pricing», 2026 — metalpressmachinery.com
- Halicioglu, R., Dulger, L.C., Bozdana, A.T., «Mechanisms, classifications, and applications of servo presses: A review with comparisons», Proceedings of the Institution of Mechanical Engineers, Part B: Journal of Engineering Manufacture, 2015 — ResearchGate
- Janome Industrial Equipment, «What Makes Servo Press Different? A Comparison with Hydraulic and Pneumatic Presses» — janomeie.com
دیدگاه خود را بنویسید