

مبانی جامع مهندسی جوشکاری: فرایندها، متالورژی اتصال، کنترل کیفیت و استانداردها
چکیده و مقدمه
فرایند جوشکاری یکی از بنیادینترین روشهای ساخت و اتصال دائمی در مهندسی متالورژی، سازههای فولادی، خطوط انتقال انرژی، صنایع هوافضا و ساخت ماشینآلات سنگین به شمار میرود. هدف اصلی از فرایند جوشکاری، برقراری پیوستگی اتمی و متالورژیکی میان دو یا چند قطعه از طریق اِعمال حرارت موضعی، فشار، یا ترکیبی از هر دو با یا بدون حضور ماده پرکننده است. بر پایه اصول مدون در راهنمای جامع جوشکاری قوسی، یک اتصال جوشکاریشده در صورت اجرای صحیح میتواند استحکام استاتیکی و دینامیکی برابری با فلز پایه داشته باشد.
با این حال، ورود متمرکز حرارت بالا و به دنبال آن سرد شدن سریع، ساختار بلوری فلز پایه را دگرگون ساخته و پدیدههای ترمومکانیکی پیچیدهای نظیر تنشهای پسماند و اعوجاج ساختاری پدید میآورد. به همین دلیل، شناخت دقیق فیزیک قوس، متالورژی جوش، رفتار منطقه متأثر از حرارت (HAZ) و همچنین استانداردهای کیفی نظیر مستند آموزشی کمیسیون تنظیم مقررات هستهای از شروط حیاتی در طراحی ایمن اتصالات محسوب میشود. در این مقاله جامع، پس از تشریح مبانی و فرایندهای پرکاربرد قوسی، رفتار متالورژیکی اتصالات و نظامهای تضمین کیفیت بر مبنای مستندات WPS و PQR بررسی میگردد.
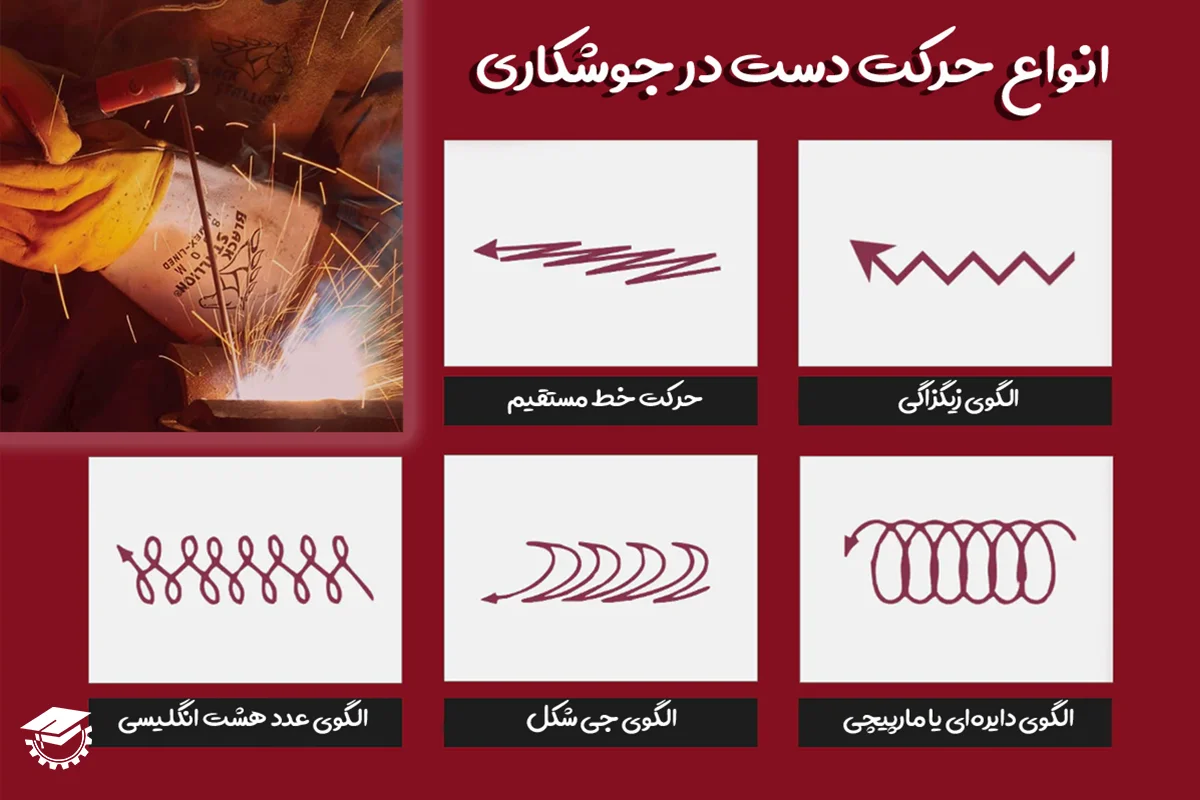
حرکت دست در جوشکاری (که به آن «حرکت الکترود» یا «تارینگ» هم میگویند) یکی از مهارتهای کلیدی برای کنترل حوضچه مذاب، جلوگیری از نقصهایی مانند بریدگی کنار جوش (Undercut)، ایجاد نفوذ مناسب و شکلدهی به گرده جوش است. انتخاب نوع حرکت به موقعیت جوشکاری (سربالا، تخت، افقی)، ضخامت قطعه و نوع فرآیند (مانند SMAW یا GMAW) بستگی دارد.
مهمترین و کاربردیترین انواع حرکت دست در جوشکاری :
۱. حرکت مستقیم (Straight Bead / Stringer Bead)
- شرح: الکترود بدون هیچگونه نوسان جانبی و فقط در یک خط مستقیم با سرعت یکنواخت به سمت جلو حرکت میکند.
- کاربرد: پاسهای ریشه در جوشکاری لولهها و صفحات، پاسهای پوششی نازک، و جوشکاری در تمام موقعیتها (بهویژه سربالا و بالای سر).
- مزایا: ورودی حرارتی کنترلشده، سرعت بالا، و ایجاد گرده جوش نسبتاً تخت یا کمی محدب.
۲. حرکت زیگزاگی (Zigzag / V-shape)
- شرح: الکترود با حرکات زیگزاگی منظم از یک لبه اتصال به لبه دیگر (به شکل حروف V یا Z) حرکت میکند.
- کاربرد: پر کردن شیارهای عمیق، جوشکاری در موقعیت تخت و افقی.
- مزایا: نفوذ خوب در دیوارههای کناری اتصال و پر کردن سریع حجم درز.
۳. حرکت هلالی یا نیمدایرهای (Crescent / Half-moon)
- شرح: الکترود به شکل نیمدایره یا حرف C انگلیسی حرکت میکند؛ در لبهها کمی مکث میشود تا از ذوب کامل و عدم ایجاد بریدگی کنار جوش (Undercut) اطمینان حاصل شود.
- کاربرد: جوشکاری ورقهای ضخیم، موقعیتهای تخت، افقی و سربالا.
- مزایا: کنترل عالی روی حوضچه مذاب و توزیع یکنواخت حرارت در دیوارهها.
۴. حرکت دایرهای (Circular Motion)
- شرح: الکترود حرکات دایرهای کوچک و پیوستهای را در طول مسیر جوش ایجاد میکند.
- کاربرد: جوشکاری اتصالاتی که نیاز به پهنای بیشتری دارند، یا پر کردن حفرهها و چالهها (Crater filling).
- مزایا: توزیع حرارت متوازن و جلوگیری از سرد شدن ناگهانی حوضچه.
۵. حرکت هشتی یا جناغی (Figure 8 / Weaving)
- شرح: الکترود مسیری شبیه به عدد ۸ لاتین (∞\infty∞ یا شکل ۸) را طی میکند.
- کاربرد: پر کردن شیارهای بسیار عریض در پاسهای نهایی یا اتصال قطعات ضخیم.
- مزایا: ایجاد یکپارچگی عالی در عرض جوش و ظاهر بسیار صاف و تمیز (گرده جوش زیبا).
۶. حرکت هلال متناوب (Whip and Pause / Step)
- شرح: جوشکار الکترود را کمی به سمت جلو میکشد (Whip) و سپس به عقب برمیگرداند تا حوضچه مذاب کمی خنک شود و دوباره در آنجا قوس برقرار میکند (Pause).
- کاربرد: معمولاً در پاس ریشه لولهها (Root pass) در جوشکاری سرازیر یا سربالا برای کنترل حرارت و جلوگیری از شره کردن مذاب استفاده میشود.
نکات کلیدی برای اجرای صحیح حرکت دست:
- مکث در لبهها: در حرکات نوسانی (مثل هلالی یا زیگزاگ)، همیشه باید در دو طرف دیواره لبهها کسرِ ثانیهای مکث کنید تا گرده جوش به خوبی با فلز پایه ممزوج شود. عدم مکث باعث ایجاد عیب عدم ذوب (Lack of Fusion) و ایجاد بریدگی (Undercut) میشود.
- سرعت یکنواخت: نوسان دست نباید باعث تغییر ناگهانی سرعت پیشروی شود؛ سرعت غیریکنواخت باعث نامنظم شدن عرض و ارتفاع جوش میگردد.
- طول قوس پایدار: در حین حرکت دست، فاصله الکترود تا حوضچه مذاب (طول قوس) باید ثابت بماند تا ولتاژ و کیفیت جوش افت نکند.
اگر در رابطه با روش خاصی (مثلاً جوشکاری آرگون، CO2 یا برق) یا موقعیت جوشکاری خاصی نیاز به جزئیات بیشتری دارید، بفرمایید تا بررسی کنیم.
اصول و سازوکارهای فرایندهای جوشکاری قوسی
فرایندهای جوشکاری قوسی بر مبنای تخلیه پایدار بار الکتریکی میان الکترود و قطعه کار در محیط گازی یونیزهشده (پلاسما) عمل میکنند. بر اساس اصول پایهای جوشکاری قوسی، حرارت فوقالعاده قوس (که تا بیش از ۶۰۰۰ درجه سانتیگراد میرسد) منجر به ذوب موضعی لبههای اتصال و ماده مصرفی میشود تحلیل جامع فرایندهای GMAW. در ادامه، چهار فرایند اصلی جوشکاری مورد تحلیل قرار میگیرند:
۱. جوشکاری قوسی با الکترود روکشدار دستی (SMAW)
فرایند SMAW که معمولاً با نام جوشکاری الکترود دستی یا «استیک» شناخته میشود، با استفاده از الکترود فلزی مصرفی که با لایهای از فلاکس شیمیایی پوشانده شده است عمل میکند. فلاکس در اثر حرارت متلاشی شده و با تولید گازهای محافظ (نظیر $CO_2$) و ایجاد یک لایه سرباره مایع بر روی حوضچه، از ورود گازهای مضر اتمسفری (بهویژه اکسیژن و نیتروژن) جلوگیری میکند گزارش Inspectioneering. بزرگترین مزیت SMAW، انعطافپذیری میدانی بالا و عدم حساسیت به جریان باد در کارگاههای روباز است. در مقابل، نرخ رسوب پایین و نیاز مستمر به تعویض الکترود و زدودن سرباره پس از هر پاس از محدودیتهای اصلی آن است.
۲. جوشکاری قوسی فلزی تحت پوشش گاز (GMAW / MIG-MAG)
در روش GMAW، یک سیم پیوسته به عنوان الکترود مصرفی با سرعت مشخص به درون تفنگ جوشکاری تغذیه میشود. مطابق با راهنمای جامع GMAW، اگر گاز محافظ از نوع خنثی نظیر آرگون یا هلیوم باشد، فرایند MIG نامیده میشود که عموماً برای آلومینیوم و فلزات غیرآهنی کاربرد دارد؛ در حالی که کاربرد گازهای فعال مانند $CO_2$ یا ترکیبات آرگون-دیاکسید کربن با عنوان MAG شناخته شده و برای فولادهای کربنی به کار میرود. این فرایند دارای نرخ رسوب چشمگیر، راندمان بالا و قابلیت اتوماسیون است و بر اساس تنظیمات منبع تغذیه، چهار حالت انتقال فلز شامل اتصال کوتاه (Short Circuit)، پاششی (Spray)، قطرهای (Globular) و پالسی (Pulsed) را در بر میگیرد.
۳. جوشکاری قوسی با گاز محافظ و الکترود تنگستنی (GTAW / TIG)
فرایند GTAW از یک الکترود غیرمصرفی از جنس آلیاژهای تنگستن بهره میگیرد و در صورت نیاز، فلز پرکننده به صورت دستی یا مکانیکی وارد حوضچه میشود. محافظت کامل توسط گاز آرگون خالص یا مخلوط با هلیوم انجام میشود. به دلیل کنترل ظریف و مستقل حرارت قوس از نرخ تغذیه ماده پرکننده، جوش حاصل از GTAW دارای بالاترین خلوص، ظاهر یکدست و عدم وجود هرگونه سرباره است راهنمای فرایندهای جوشکاری NRC. با وجود کیفیت فوقالعاده، سرعت اجرای پایین و نیاز به مهارت بالای اپراتور، کاربرد آن را به پاسهای ریشه لولهها و ورقهای نازک آلیاژی حساس محدود میسازد.
۴. جوشکاری توخالی با مغزی پودری (FCAW) و زیرپودری (SAW)
فرایند FCAW از سیمی توخالی حاوی پودر شیمیایی بهره میبرد که نرخ رسوب بسیار بالاتری را نسبت به SMAW فراهم میآورد. در مقابل، جوشکاری زیرپودری (SAW) با غوطهور ساختن کامل قوس زیر لایهای ضخیم از فلاکس دانهای، امکان استفاده از جریانهای بسیار بالا (بیش از ۱۰۰۰ آمپر) را فراهم ساخته و نفوذهای عمیق در ضخامتهای سنگین مخازن تحت فشار بدون تشعشع مستقیم نور قوس ایجاد مینماید تحلیل ردهبندی فرایندهای قوسی.
فرایند جوشکاری الکترودمحافظت حوضچه نرخ رسوبکاربرد شاخص صنعتیSMAWمصرفشدنی روکشدارتجزیه سرباره و گاز فلاکسپایین (۱ تا ۲ کیلوگرم در ساعت)پروژههای ساختمانی و خطوط لوله میدانیGMAWسیم مصرفی پیوستهگاز خارجی خنثی/فعالبالا (۳ تا ۸ کیلوگرم در ساعت)صنایع خودروسازی، سازهسازی و خطوط تولیدGTAWتنگستن غیرمصرفیگاز خنثی خارجی (آرگون)بسیار پایین (زیر ۱ کیلوگرم در ساعت)صنایع هوافضا، پاس ریشه لولههای دقیق و مبدلهاSAWسیم مصرفی لختپودر دانهای ضخیمبسیار بالا (تا بیش از ۱۵ کیلوگرم در ساعت)بدنه کشتیها، مخازن جدار ضخیم و پلسازی
رفتار متالورژیکی اتصال و منطقه متأثر از حرارت
در فرایندهای جوشکاری ذوبی، چرخه حرارتی شدید متشکل از گرمایش فوقسریع و خنککاری متعاقب، سه ناحیه متالورژیکی مشخص را پدید میآورد:
۱. فلز جوش یا ناحیه ذوب (Fusion Zone): این بخش دچار ذوب کامل و انجماد مجدد با ساختار انجمادی ریختگی (دندریتی یا سلولی) میشود. ترکیب شیمیایی این ناحیه ناشی از آمیختگی مذاب فلز پرکننده و فلز پایه است.
۲. منطقه متأثر از حرارت (HAZ): این بخش ذوب نمیشود، اما دمای آن در اثر عبور حرارت جوشکاری از دماهای بحرانی فازی عبور کرده و دگرگونی ریزساختاری وسیعی را تجربه میکند. در فولادهای فریتی، ناحیه HAZ به بخشهای دانهدرشت (Coarse-Grained HAZ)، دانهریز و ناحیه بحرانی بینفازی تقسیم میگردد. همانطور که در راهنمای متالورژی و فرایند GMAW مستند شده است، ناحیه دانهدرشت مستعدترین بخش برای ایجاد فاز ترد مارتنزیت و افت شدید چقرمگی شکست است.
۳. فلز پایه تغییرنیافته (Base Metal): بخشی از قطعه که اثر حرارتی جوش بر ریزساختار و خواص مکانیکی آن ناچیز بوده است.
$$E = rac{V imes I imes 60}{v imes 1000} imes \eta$$
در رابطه فوق، حرارت ورودی جوشکاری ($E$ بر حسب $ ext{kJ/mm}$) متناسب با ولتاژ قوس ($V$)، شدت جریان ($I$)، بازده حرارتی فرایند ($\eta$) و معکوس سرعت پیشروی جوشکاری ($v$) تعیین میشود. کنترل حرارت ورودی عامل کلیدی در پیشگیری از ترکهای هیدروژنی (ترک سرد) و محدودسازی رشد دانه در ناحیه HAZ است. اجرای عملیات پیشگرمایش (Preheat) طبق الزامات دستورالعمل مهندسی متالورژی جهاد شریف شیب دمایی خنککاری را کاهش داده و از تشکیل ریزساختارهای غیرتعادلی و شکننده جلوگیری میکند. علاوه بر این، عملیات حرارتی پس از جوش (PWHT) با آزادسازی تنشهای پسماند ناشی از انقباض موضعی حوضچه، مقاومت به خستگی سازه را تثبیت مینماید.
کنترل کیفیت، تدوین WPS و بازرسیهای صنعتی
ضمانت سلامت اتصالات جوشکاریشده در سازههای حساس مهندسی از طریق تدوین سامانهمند مدارک فنی و ارزیابیهای کیفی محقق میگردد. هسته مرکزی این نظام تضمین کیفیت شامل دو سند فنی است راهنمای جامع تدوین WPS و PQR:
- مشخصات روش جوشکاری (WPS): سندی رسمی است که بر اساس استانداردهای مرجع نظیر AWS D1.1 (برای سازههای فولادی) و ASME Section IX (برای مخازن و بویلرها) آماده میشود. این سند مقادیر مجاز متغیرهای اساسی (مانند نوع فلز پایه P-No، نوع الکترود F-No و A-No، گاز محافظ، ولتاژ، آمپراژ و پیشگرم) را برای جوشکار معین میکند.
- گزارش تایید صلاحیت روش جوشکاری (PQR): مستندی تجربی است که نشان میدهد جوشکاری آزمایشی بر پایه مقادیر ثبتشده، پس از عبور موفق از آزمایشهای مکانیکی مخرب (آزمون کشش، خمش جانبی و ضربه شارپی) تاییدیه لازم را کسب کرده است.
ارزیابی عیوب و روشهای بازرسی
عیوب رایج در جوشکاری شامل نفوذ ناقص (Incomplete Penetration)، ذوب ناقص (Lack of Fusion)، تخلخل ناشی از گاز (Porosity)، حبس سرباره و ترکهای گرم یا سرد هستند مستندات بازرسی هستهای NRC. برای ردیابی این عیوب، روشهای ارزیابی غیرمخرب (NDT) به کار گرفته میشوند تحلیل Inspectioneering:
- بازرسی چشمی (VT): نخستین و ارزانترین روش برای سنجش ابعاد گرده جوش، سوختگی کناره (Undercut) و ناپیوستگیهای سطحی.
- مایعات نافذ (PT) و ذرات مغناطیسی (MT): روشهایی سریع برای آشکارسازی ترکهای بسیار ریز سطحی در مواد فرومغناطیس و غیرمغناطیس.
- آزمون فراصوت (UT) و رادیوگرافی (RT): پیشرفتهترین روشهای بازرسی حجمی جهت نمایانسازی ناپیوستگیهای زیرسطحی، حفرههای داخلی و عدم نفوذ پاس ریشه با امواج فراصوتی و پرتوهای ایکس یا گاما.
استفاده توأم از تحلیلهای دقیق متالورژیکی، شبیهسازی عددی حوضچه مذاب و بهکارگیری رباتهای جوشکاری هوشمند با حسگرهای بینایی ماشین، تضمینکننده بهرهوری، حذف خطای انسانی و کاهش چشمگیر هزینههای دوبارهکاری در پروژههای راهبردی مهندسی مدرن است.
منابع
- جوشکاری قوسی با گاز محافظ (GMAW) – راهنمای جوشکاری میگ/مگ (۱۳۹۴). وبسایت ایرانمواد: https://iran-mavad.com/راهنمای-جوشکاری-میگ-edited-by-klas-weman.html
- آشنایی با روش تهیه PQR و WPS (۱۴۰۳). متالورژی جهاد دانشگاهی صنعتی شریف: https://jdsharif-met.com/fa/آشنایی-با-روش-تهیه-pqr-و-wps/
- U.S. Nuclear Regulatory Commission (NRC). Module 2 – Welding and Cutting Processes: https://www.nrc.gov/docs/ML1215/ML12157A589.pdf
- Inspectioneering. Common Welding Processes: https://inspectioneering.com/feature/mipi/wi/2
دیدگاه خود را بنویسید