

نصب و راهاندازی دستگاه تزریق پلاستیک: از آمادهسازی محل تا تولید قطعه
چکیده
نصب و راهاندازی دستگاه تزریق پلاستیک فقط به انتقال ماشین به سالن و اتصال آن به برق محدود نمیشود؛ این کار زنجیرهای از ارزیابی زیرساخت، جابجایی کنترلشده، استقرار و تراز دقیق، اتصال تأسیسات، آزمون عملکرد و آموزش اپراتور را دربرمیگیرد. هر خطا در این زنجیره میتواند به لرزش، افت کیفیت قطعه، نشتی، خرابی تجهیزات یا خطر برای کارکنان منجر شود. این مقاله مراحل اصلی کار را از آمادهسازی محل تا تولید آزمایشی توضیح میدهد و تأکید میکند که مقادیر نهایی—از مشخصات برق و روغن تا حدود تراز و فشار آب—باید از دفترچه همان مدل دستگاه و نقشه نصب آن استخراج شوند. راهنمای نصب سازنده درباره ظرفیت باربری کف، تراز ریلها، مدارهای خنککاری و شارژ روغن، و راهنمای ایمنی OSHA درباره حفاظها، اینترلاکها و قفلوبرچسبگذاری، مبنای فنی بخشهای اجرایی مقاله هستند (راهنمای نصب Daya؛ راهنمای ایمنی OSHA).
مقدمه
دستگاه تزریق پلاستیک مجموعهای از واحدهای مکانیکی، هیدرولیکی یا الکتریکی، کنترلی و حرارتی است که باید بهصورت هماهنگ کار کنند. واحد تزریق مواد را ذوب و به درون قالب میراند؛ واحد گیره قالب را میبندد و در برابر فشار تزریق نگه میدارد؛ سامانه کنترل نیز توالی حرکتها، دماها، فشارها و زمانها را مدیریت میکند. بنابراین محل نصب و کیفیت راهاندازی بر عملکرد کل چرخه تولید اثر میگذارد، نه فقط بر روشنشدن موتور.
هدف این مقاله ارائه روشی نظاممند برای برنامهریزی و اجرای نصب است. مراحل از بررسی محل، کف و مسیر ورود آغاز میشوند، سپس به باربرداری و استقرار، تراز و همراستاسازی، اتصال برق و خنککاری، کنترلهای پیش از راهاندازی و آزمون تولید میرسند. در پایان، نکات ایمنی و نگهداری پیشگیرانه بیان میشوند. راهنمای فارسی فاران ماشین نیز بررسی ظرفیت برق و محل استقرار، تراز، اتصال ایمن، تنظیمات و تست نمونه را از گامهای مهم معرفی میکند (فاران ماشین).
این متن راهنمای عمومی است، نه جایگزین دستورالعمل سازنده. دستگاهها از نظر تناژ، وزن، نوع محرکه، آرایش مدارها، کنترلر و لوازم جانبی تفاوت دارند. نصب باید با حضور نصاب مجاز و متخصصان برق، مکانیک و تأسیسات انجام شود. هر جا اطلاعات این مقاله با نقشه یا دستورالعمل همان دستگاه تفاوت داشت، مشخصات سازنده و مقررات محلی ملاک عمل است. پیش از شروع نیز مسئولیت هر فعالیت، محدوده دسترسی و روش واکنش اضطراری باید میان تیم نصب، بهرهبردار و مسئول ایمنی روشن باشد.
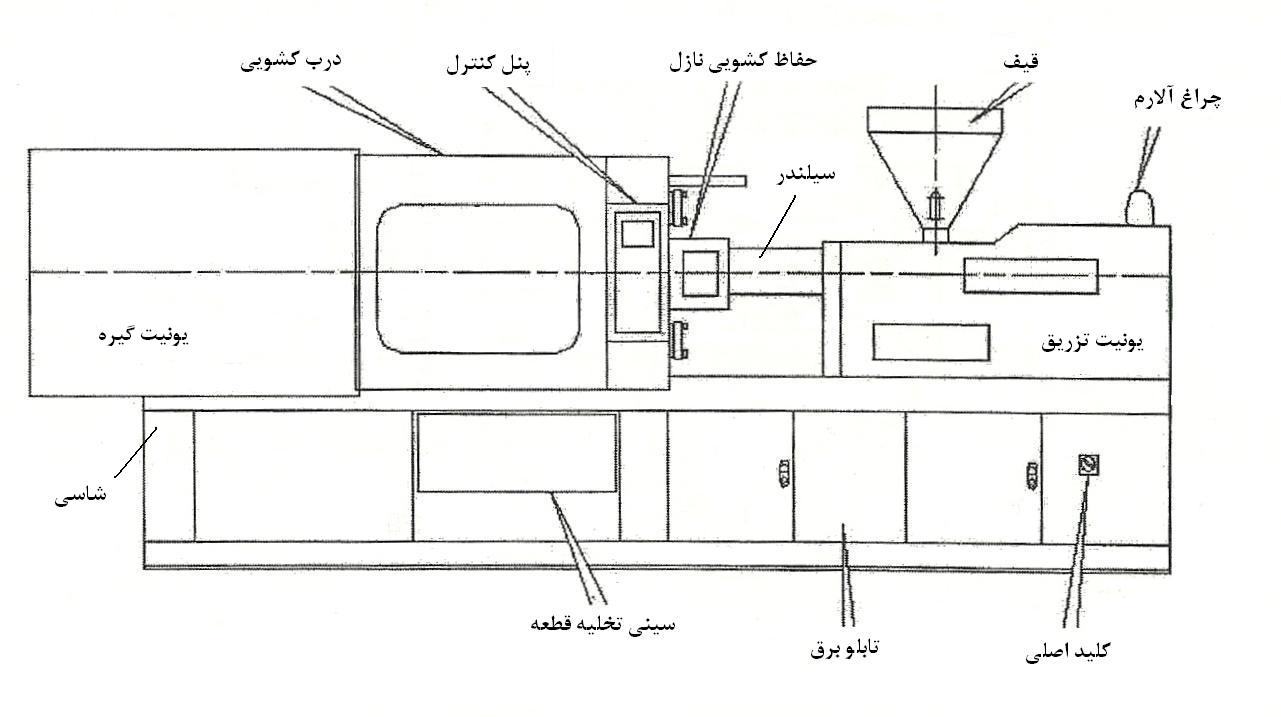
برای نصب و راهاندازی دستگاه تزریق پلاستیک (Injection Molding Machine)، درک اجزای اصلی آن ضروری است. این دستگاهها به طور کلی از سه بخش اصلی تشکیل شدهاند که هر کدام قطعات خاص خود را برای نصب دارند.
در اینجا لیست اجزای کلیدی که باید هنگام نصب بررسی و تراز شوند آورده شده است:
۱. واحد تزریق (Injection Unit)
این بخش مسئول ذوب کردن مواد پلاستیکی و تزریق آن به داخل قالب است.
- قیف مواد (Hopper): محل ریختن مواد اولیه (گرانول). باید مطمئن شوید به درستی روی گلویی نصب شده است.
- سیلندر و مارپیچ (Barrel & Screw): قلب دستگاه. هنگام نصب باید از تراز بودن و عدم وجود هرگونه تنش در اتصالات آن اطمینان حاصل کرد.
- هیترها (Heater Bands): المنتهای گرمایشی که روی سیلندر نصب میشوند. اتصالات الکتریکی آنها باید دقیق و ایمن باشند.
- نازل (Nozzle): نوک سیلندر که مواد را به قالب هدایت میکند. تنظیم فاصله نازل تا صفحه قالب بسیار حیاتی است.
۲. واحد گیره (Clamping Unit)
این بخش قالب را باز و بسته کرده و فشار لازم برای نگهداری قالب هنگام تزریق را تأمین میکند.
- صفحات قالبگیر (Platens): دو صفحه (ثابت و متحرک) که قالب بین آنها نصب میشود. این صفحات باید دقیقاً موازی هم باشند.
- تایبارها (Tie Bars): ستونهای راهنمای دستگاه. باید از نظر روغنکاری و سلامت سطحی بررسی شوند.
- سیستم مکانیکی باز و بسته شدن (Toggle یا هیدرولیک): بررسی اتصالات مفصلی یا جکهای هیدرولیک برای اطمینان از حرکت نرم و بدون لقی.
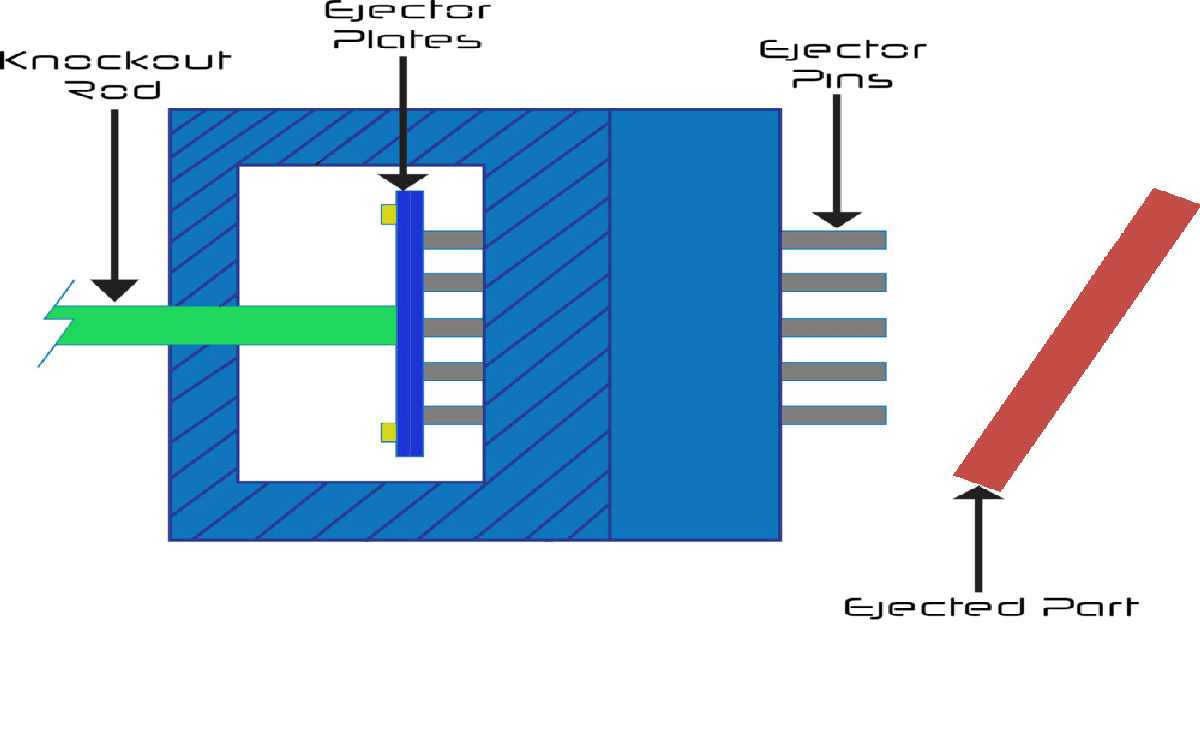
- پینهای پران (Ejector Pins): مکانیزم خروج قطعه که باید با قالب تنظیم شود.
۳. واحد قدرت و کنترل (Power & Control Unit)
- الکتروموتور و پمپ هیدرولیک: منبع انرژی دستگاه. باید روی پایههای ضد لرزش (Anti-vibration pads) نصب شوند.
- تابلو برق و PLC: مغز متفکر دستگاه. نصب این بخش نیازمند رعایت استانداردهای ارتینگ (Earthing) و تهویه مناسب است.
- سیستم خنککننده (Cooling System): شامل رادیاتور یا چیلر. اتصالات آبرسانی به قالب و روغن هیدرولیک باید بدون نشتی باشند.
طراحی زیرسازی و آمادهسازی محل نصب
پیش از ورود دستگاه، نقشه جانمایی تهیه کنید و ابعاد دستگاه را با مسیرهای حمل، درها، ستونها، ارتفاع سقف و فضای لازم برای بازشدن حفاظها و دسترسی سرویس تطبیق دهید. در اطراف ماشین باید فضای کافی برای تعویض قالب، دسترسی به تابلو و نقاط سرویس، عبور اپراتور و جابهجایی قطعات وجود داشته باشد. مسیرهای خروج اضطراری و دسترسی به تجهیزات اطفای حریق نباید با دستگاه، قالب یا مواد اولیه مسدود شوند. محل چیلر، پمپها، خشککن، بارگیر مواد، کمپرسور و تابلوهای جانبی را نیز در همان مرحله مشخص کنید تا بعداً لولهها و کابلها از مسیرهای تردد عبور نکنند.
وزن کل دستگاه بهتنهایی معیار کافی برای ارزیابی کف نیست؛ توزیع بار روی نقاط تکیهگاهی و مساحت تماس شیمها نیز اهمیت دارد. راهنمای سازنده Daya توصیه میکند ظرفیت باربری کف با محاسبه مهندسی بررسی شود و خاطرنشان میکند که شیمهای قابل تنظیم، با کاهش سطح تماس، فشار موضعی کف را افزایش میدهند. این راهنما بیان میکند که در کف بتنآرمه معمولاً ممکن است آمادهسازی ویژه فونداسیون لازم نباشد، اما کف معمولی کارگاه میتواند به فونداسیون متناسب نیاز داشته باشد؛ این گزاره را نباید بدون ارزیابی مهندس عمران به همه سالنها تعمیم داد (Daya، بخش Installation).
برای ماشینهای متوسط و بزرگ، معمولاً پیچهای فونداسیون طبق نقشه نصب سازنده پیشبینی و دستگاه پس از تراز اولیه مهار میشود. ابعاد فونداسیون، مشخصات بتن، محل سوراخها و زمان گیرش باید بر اساس نقشه همان مدل و شرایط پروژه تعیین شوند؛ از انتخاب اندازه یا زمانبندی تجربی خودداری کنید. پیش از استقرار، کف باید تمیز، پایدار و عاری از ناهمواری یا مواد سست باشد. در صورت وجود کف معلق، خاکریز، ترک یا آثار نشست، نظر مهندس سازه لازم است.
برق سهفاز و ظرفیت موردنیاز دستگاه و تجهیزات جانبی باید با شبکه موجود تطبیق داده شوند. مسیر آب خنککننده، تخلیه آب، تأمین هوای فشرده در صورت نیاز، روشنایی و تهویه را نیز برنامهریزی کنید. باید دسترسی ایمن برای تعمیرات و امکان جمعآوری نشتیهای احتمالی در نظر گرفته شود. تهویه اهمیت ویژهای دارد، زیرا در فرآوری برخی مواد، بخار یا گازهای زیانآور ممکن است تولید شود؛ الزامات ماده مصرفی را از برگه اطلاعات ایمنی آن بررسی کنید. آمادهسازی محل وقتی کامل است که نقشه جانمایی، ظرفیت کف، نقاط اتصال و برنامه ورود دستگاه به تأیید مسئولان مربوط رسیده باشد.
تخلیه، جابجایی و استقرار ایمن دستگاه
جابجایی دستگاه سنگین عملیاتی پرخطر است و باید با برنامه باربرداری انجام شود؛ وزن، مرکز ثقل، نقاط مجاز بلندکردن و محدودیتهای حمل را از پلاک، نقشه حمل و دستورالعمل سازنده استخراج کنید. پیش از تخلیه، مسیر را از نظر تحمل بار، موانع هوایی، شیب، پیچها و فضای مانور بررسی کنید. جرثقیل، لیفتراک، اسلینگ، شگل و سایر متعلقات باید ظرفیت مناسب و وضعیت بازرسی قابلقبول داشته باشند. انتخاب وسیله بالابری یا نقطه اتصال بر اساس حدس ممنوع است.
یک فرد صلاحیتدار باید عملیات را هدایت کند و مسئولیت علائم و ارتباط میان راننده و تیم را مشخص سازد. محدوده زیر بار معلق را خالی نگه دارید؛ هیچکس نباید زیر دستگاه یا میان دستگاه و مانع قرار گیرد. از نقاط اتصال معرفیشده سازنده استفاده کنید و از بلندکردن از لولهها، سیلندرها، شیلنگها یا اجزای حساس بپرهیزید. اگر دستگاه به چند بخش تقسیم و برای نصب نهایی مونتاژ میشود، ترتیب بازکردن مهاربندیها، نصب متعلقات و اتصال بخشها باید با دستورالعمل سازنده پیش برود.
پس از رساندن ماشین به موقعیت نهایی، شیمهای قابل تنظیم را در محلهای مشخصشده نقشه نصب قرار دهید و دستگاه را با کنترل آهسته روی آنها بنشانید. راهنمای Daya برای برخی نصبهای ماشینهای متوسط و بزرگ، همراستا کردن پیچهای فونداسیون با سوراخهای رزروشده و انجام تراز اولیه را پیش از تزریق ملات در سوراخها شرح میدهد؛ جزئیات آن وابسته به پیکربندی دستگاه است و باید با نقشه همان مدل تطبیق داده شود. تا وقتی فونداسیون، پیچها و تراز نهایی تأیید نشدهاند، دستگاه را برای تولید یا حرکتهای پرشتاب به کار نیندازید.
پس از تخلیه، بدنه و متعلقات را از نظر ضربه، ترک، شلشدن اتصالات، آسیب کابل و شیلنگ، جابهجایی قطعات محافظ و نفوذ آب یا آلودگی بازرسی کنید. بستهبندی و مهاربندی را مطابق دستورالعمل باز کنید و هر آسیب احتمالی را پیش از نصب ثبت و به فروشنده یا سازنده گزارش دهید. ثبت عکس از وضعیت اولیه و نگهداری فهرست اقلام تحویلی، پیگیری نصب و رسیدگی به خسارت حمل را آسانتر میکند.
تراز کردن دستگاه و تنظیمات مکانیکی
تراز، صرفاً برای ظاهر استقرار نیست؛ ناهمترازی میتواند بر حرکت واحد گیره، توزیع بار، همراستایی نازل و قالب و رفتار دستگاه اثر بگذارد. مرجع اندازهگیری و تلرانس باید از دفترچه مدل استخراج شود. استفاده از تراز دقیق و سطح مرجع مشخص ضروری است؛ اندازهگیری روی سطح رنگشده، آلوده یا آسیبدیده نتیجه قابل اتکا نمیدهد.
تراز اولیه و نهایی
روش عمومی شامل قرار دادن دستگاه در وضعیتی است که سازنده برای تنظیم توصیه کرده، قراردادن تراز روی ریل یا سطح مرجع معرفیشده و تنظیم تدریجی شیمهاست. معمولاً تراز در دو راستای طولی و عرضی سنجیده میشود؛ پس از هر تنظیم، اندازهگیری تکرار میشود تا تغییر یک سمت، سمت دیگر را از محدوده مجاز خارج نکند. سپس پیچهای فونداسیون مطابق دستورالعمل مهار میشوند و تراز دوباره کنترل میشود. اگر پس از مهار، نتیجه تغییر کند، تنظیم باید اصلاح شود.
در راهنمای نصب Daya برای نمونهای از دستگاههای آن، مقادیر مرجع تراز ریلها حداکثر ۰٫۱۶ میلیمتر بر متر در راستای افقی و ۰٫۲۰ میلیمتر بر متر در راستای عمودی ذکر شده است. این اعداد، مشخصه عمومی همه دستگاهها نیستند؛ تنها در صورت انطباق دقیق مدل و دستورالعمل جاری سازنده قابل استفادهاند. همان راهنما تأکید میکند که بارگذاری ملات در سوراخ پیچها و تراز نهایی پس از گیرش آن انجام شود و زمان عملآوری بسته به شرایط محیطی تغییر میکند (Daya، بخش Adjustment after installation).
همراستایی و کنترلهای مکانیکی
پس از تراز بدنه، همراستایی صفحات ثابت و متحرک و سطح نصب قالب باید مطابق روش سازنده کنترل شود. حملونقل یا نصب نامناسب ممکن است موازیبودن صفحات را تغییر دهد. همچنین محور نازل باید با بوش ورودی قالب همراستا باشد تا هنگام تماس، بار جانبی نامناسب به نازل، بوش یا واحد تزریق وارد نشود. اندازهگیری باید با ابزار دقیق و توسط تکنسین آموزشدیده انجام گیرد؛ بهویژه اگر مقدار اندازهگیریشده خارج از تلرانس سازنده باشد، دستگاه نباید با اعمال فشار برای جاانداختن نازل راهاندازی شود.
راهنمای Daya برای بعضی مدلها تلرانسهایی برای موازیبودن صفحات و هممحوری نازل بر حسب ابعاد مشخص میکند و تنظیم واحد تزریق را پس از تکمیل تراز بدنه قرار میدهد. این مقادیر مختص راهنمای همان سازنده و مدلاند و نباید بهعنوان استاندارد همگانی نقل شوند. در صورت مشاهده انحراف، اصلاح باید طبق روش سازنده انجام شود؛ دستکاری پیچها یا قابها بدون اندازهگیری میتواند مشکل را تشدید کند.
روغن و آمادهسازی مدار هیدرولیک
در دستگاه هیدرولیکی، نوع و گرید روغن، سطح پرکردن، فیلتر و روش پرکردن باید طبق دفترچه تعیین شود. ورود آلودگی به روغن میتواند به پمپها، شیرها و عملگرها آسیب بزند؛ بنابراین از ظرف و تجهیزات تمیز و روش فیلتراسیون توصیهشده استفاده کنید. سطح روغن را در وضعیت تعیینشده سازنده بررسی کنید و نشتی شیلنگها و اتصالات را پیش از استارت پیدا کنید. هواگیری، در صورت نیاز، باید بر اساس روش سازنده انجام شود؛ بازکردن اتصال تحت فشار خطرناک است.
پس از تراز و بازرسی مکانیکی، حرکات دستگاه ابتدا در حالت دستی یا کمسرعت و با فشارهای مجاز دستورالعمل آزمایش میشوند. حرکت گیره باید نرم و بدون ضربه یا صدای غیرعادی باشد. هر صدای تازه، لرزش، گیرکردن، نشت یا تغییر ناگهانی فشار دلیل توقف و بررسی است، نه مجوز افزایش فشار یا سرعت.
اتصالات برق، آب خنککننده و تجهیزات جانبی
اتصال تأسیسات باید پس از استقرار و تأیید اولیه دستگاه و بر پایه نقشههای برق و لولهکشی سازنده انجام شود. پیش از سیمکشی، ولتاژ، تعداد فاز، فرکانس، توان و جریان نامی دستگاه و تجهیزات کمکی از پلاک و مستندات فنی استخراج و با ظرفیت شبکه محل مقایسه شود. راهنمای فارسی فاران ماشین نیز بررسی ظرفیت برق کارگاه و محل نصب را از گامهای آغازین میداند (فاران ماشین). انتخاب کابل، کلید حفاظتی، فیوز و حفاظت اتصال کوتاه باید به برقکار صلاحیتدار سپرده شود؛ اندازهگذاری حدسی میتواند موجب افت ولتاژ، داغشدن کابل یا قطع ناخواسته شود.
بدنه دستگاه باید به سامانه اتصال زمین حفاظتی وصل شود و پیوستگی آن بررسی گردد. جهت چرخش موتور، ترتیب فاز و صحت سیمکشی باید طبق دستورالعمل سازنده کنترل شود؛ راهاندازی آزمایشی موتور بدون اطمینان از روش مجاز ممکن است به پمپ یا تجهیزات آسیب بزند. پیش از کار روی تابلو، منبع انرژی قطع، قفل و برچسبگذاری شود و نبود ولتاژ با ابزار مناسب احراز گردد. هرگونه تغییر در مدار ایمنی یا پلزدن موقت اینترلاکها برای «آزمایش» پذیرفتنی نیست.
خنککاری ممکن است شامل مدار روغن هیدرولیک، ناحیه گلوگاه یا سیلندر و مدارهای قالب باشد. ورودی و برگشت هر مدار باید بر اساس نقشه دستگاه علامتگذاری شوند تا دبی و کنترل دما قابل پایش باشد. شیلنگها و لولهها باید برای فشار و دمای کاری مناسب باشند، مهار شوند و از مسیر عبور نفرات دور بمانند. نصب شیرهای قطعووصل و امکان تخلیه و سرویس، مطابق طراحی سازنده، بهرهبرداری را آسانتر میکند. پیش از اتصال قالب، مسیرها از آلودگی پاک و هر مدار از نظر نشتی و جریان بررسی شود.
در راهنمای Daya، فشار آب سامانه خنککاری در بازه ۰٫۲ تا ۰٫۶ مگاپاسکال ذکر شده و سه مدار روغن، سیلندر و قالب توصیف شده است؛ این مقادیر برای مدلهای تحت پوشش آن راهنماست و باید با مشخصات دستگاه و سامانه خنککن واقعی تطبیق داده شود. همان منبع دمای روغن هیدرولیک را در کار عادی حداکثر ۵۵ درجه سلسیوس اعلام میکند؛ این عدد نیز معیار عمومی مستقل از سازنده نیست. ظرفیت چیلر، کیفیت آب، دبی و دمای ورودی را از کاتالوگ دستگاه و تجهیزات جانبی تعیین کنید. در فصل سرد، دستورالعمل حفاظت از یخزدگی و تخلیه آب را رعایت کنید تا مبدلها و مسیرها آسیب نبینند (Daya، بخش Cooling Water Supply System).
اگر دستگاه به هوای فشرده، خشککن، بارگیر مواد، ربات یا نوار نقاله نیاز دارد، فشار و دبی لازم، کیفیت هوا، ظرفیت الکتریکی و سیگنالهای ارتباطی باید پیش از استارت بررسی شوند. اتصالات جانبی را طوری قرار دهید که درهای حفاظتی، پنلها و نقاط سرویس مسدود نشوند. پس از اتمام اتصالات، برچسبگذاری خطوط، کنترل نشتی و ثبت مشخصات تأمینها در پرونده نصب، از خطاهای بعدی جلوگیری میکند.
راهاندازی اولیه و آزمون تولید
راهاندازی نخست باید طبق چکلیست سازنده و با حضور نصاب یا تکنسین آشنا با کنترلر دستگاه انجام شود. پیش از وصل انرژی، ابزار و اجسام خارجی از داخل ماشین برداشته شوند، پیچها و اتصالات قابل دسترس بازبینی شوند، سطح روغن و آب کنترل شود و نشتی، آسیب کابل و شیلنگ، سلامت حفاظها و عملکرد توقف اضطراری بررسی شود. قالب و متعلقات باید با ظرفیت گیره، ابعاد صفحات، فاصله میلراهنماها و محدوده ارتفاع قالب سازگار باشند. تجهیزات بالابر قالب نیز باید متناسب و سالم باشند.
پس از رفع موانع، برقکار وضعیت منبع، ارت و حفاظتها را تأیید میکند. دستگاه طبق توالی راهاندازی سازنده روشن میشود و خطاهای نمایشگر، وضعیت موتور و پمپ، دمای روغن، فشارها و آلارمها ثبت میشوند. اگر دستگاه هیدرولیکی است، نشتیها و صدای پمپ در شرایط مجاز بررسی میشوند. سپس حرکتهای اصلی—باز و بستهشدن گیره، پران، حرکت واحد تزریق و عملکرد نازل—ابتدا در حالت دستی یا سرعت پایین آزموده میشوند. آزمایش هر حرکت باید از بیرون محدوده خطر، با حفاظها و اینترلاکهای فعال و بدون قرار دادن دست در فضای قالب انجام شود.
تنظیم قالب باید بر پایه دستورالعمل دستگاه و راهنمای قالب انجام گیرد. صفحات و سطح تماس تمیز باشند؛ پیچهای بستن قالب متناسب با نوع ماشین و روش سازنده انتخاب و سفت شوند. مدارهای خنککاری قالب با برچسب ورودی و خروجی وصل شوند و بازبودن مسیر و نبود نشتی بررسی شود. فشار گیره، کورس، سرعتها، موقعیتها، فشار و زمان نگهداری و دماها نباید با اعداد عمومی یا تجربه نامرتبط تعیین شوند؛ آنها را از مشخصات ماده، طراحی قطعه، قالب و محدودیتهای ماشین بهصورت مرحلهای تنظیم کنید.
پیش از تزریق، ماده باید طبق الزامات گرید آن آماده شود؛ اگر خشککردن لازم است، دما و زمان از برگه اطلاعات فنی ماده گرفته شود. حفاظت نازل هنگام تخلیه مذاب باید برقرار باشد و اپراتور از عینک یا محافظ صورت و دستکش مقاوم به حرارت استفاده کند. نخستین سیکلها با مراقبت و تنظیم محافظهکارانه اجرا میشوند. نمونهها از نظر پرشدگی، سوختگی، پلیسه، تابیدگی، آثار رطوبت و ابعاد ارزیابی میشوند. تغییر هر پارامتر باید کنترلشده و ثبت شود تا اثر آن بر قطعه معلوم باشد.
تست موفق فقط تولید یک قطعه ظاهراً سالم نیست. حرکت پایدار، نبود نشتی و صدای غیرعادی، ثبات دما و فشار، کارکرد درست حفاظها و تکرارپذیری کیفیت باید تأیید شوند. راهنمای فاران ماشین بر تست عملکرد، تولید نمونه و آموزش اپراتور پس از نصب تأکید دارد (فاران ماشین). نتیجه آزمون، تنظیمات اولیه، نوع ماده، قالب، شرایط محیطی، هشدارهای باقیمانده و امضای مسئولان در صورتجلسه تحویل ثبت شود.
ایمنی نصب و بهرهبرداری
مخاطرات دستگاه تزریق شامل گیرکردن و لهشدگی در ناحیه قالب و گیره، تماس با سطوح داغ و مذاب، برقگرفتگی، پاشش روغن پرفشار، بخارات مواد و سقوط بار هنگام تعویض قالب است. کنترل این خطرها باید در طراحی محل، روش نصب، آموزش و نگهداری ادغام شود؛ اتکا به احتیاط فردی بهتنهایی کافی نیست.
OSHA توصیه میکند دروازه اپراتور با اینترلاک طوری عمل کند که با بازبودن آن، قالب نتواند بسته شود و حفاظهای ثابت یا متحرک دسترسی به نقاط خطرناک را مسدود کنند. حفاظ، کلید ایمنی یا توقف اضطراری نباید حذف، دستکاری یا دور زده شود. راهنمای OSHA همچنین یادآوری میکند که هنگام سرویس و نگهداری، اتکا به اینترلاک کافی نیست: اگر کار مستلزم برداشتن حفاظ یا ورود بخشی از بدن به محدوده خطر است، روش قفلوبرچسبگذاری و کنترل انرژیهای خطرناک لازم است (OSHA، Horizontal Injection Molding Machines).
پیش از تعمیر، پاککردن گیرکردگی یا کار در ناحیه قالب، همه منابع انرژی—برق، فشار هیدرولیک و پنوماتیک، حرکت ذخیرهشده و انرژی حرارتی—باید طبق روش محل کار ایزوله و بیخطر شوند. قفل و برچسب شخصی نصب شود و نبود انرژی با روش ایمن آزموده گردد. فقط کارکنان آموزشدیده مجازند این کار را انجام دهند. توقف اضطراری جایگزین جداسازی انرژی برای تعمیر نیست.
برای تخلیه مذاب یا کار نزدیک نازل، محافظ نازل و سپر مناسب برقرار باشد؛ تماس با سیلندر و هیتر میتواند سوختگی ایجاد کند. از دستزدن به گلویی تغذیه و واردکردن دست به قیف خودداری شود. در صورت نیاز، عینک یا محافظ صورت، لباس آستینبلند و دستکش مقاوم به حرارت استفاده شود. تهویه و مکش موضعی را بر مبنای ماده مصرفی و ارزیابی مواجهه فراهم کنید. پلتهای ریختهشده باید سریع جمعآوری شوند، زیرا خطر لغزش دارند؛ نشتی روغن نیز علاوه بر لغزش، میتواند خطر پاشش پرفشار و آتشسوزی ایجاد کند. همه اپراتورها و تعمیرکاران باید پیش از شروع کار با حفاظها، توقف اضطراری، روشهای تخلیه خطر و برنامه واکنش اضطراری آشنا شوند.
نگهداری پیشگیرانه و عیبیابی آغازین
پس از تحویل، برنامه نگهداری پیشگیرانه را بر مبنای دفترچه سازنده و شدت کار تنظیم کنید. هر شیفت، وضعیت حفاظها و اینترلاکها، توقف اضطراری، نشتی روغن و آب، صدای غیرمعمول، دمای روغن، وضعیت شیلنگها و پاکیزگی اطراف دستگاه بررسی شود. در بازههای تعیینشده سازنده، فیلترها، روانکاری، پیچهای قابل بازرسی، اتصالات برقی، مدارهای خنککاری و کالیبراسیون حسگرها کنترل شوند. تعویض روغن یا فیلتر را بر اساس نوع سیال و شرایط واقعی کار انجام دهید، نه صرفاً برنامهای که برای دستگاه دیگری نوشته شده است.
ثبت روندها، تشخیص زودهنگام را آسان میکند. دمای روغن، آلارمها، زمان چرخه، فشارهای اصلی، مصرف انرژی در صورت پایش، کیفیت قطعات و تغییرات انجامشده را در سوابق نگه دارید. اگر دما افزایش مییابد، دبی خنککاری، گرفتگی مبدل و وضعیت گردش آب را مطابق روش مجاز بررسی کنید. اگر گیره ضربه میزند یا حرکت ناپایدار است، تولید را متوقف کرده و تراز، مسیر حرکت و تنظیمات مجاز را به تکنسین ارجاع دهید. در صورت نشتی شیلنگ، از جستوجوی محل با دست خودداری کنید؛ دستگاه را ایمن خاموش و انرژی را ایزوله کنید.
چکلیست کوتاه تحویل میتواند شامل این موارد باشد: استقرار و فونداسیون تأییدشده؛ تراز و همراستایی ثبتشده؛ برق و اتصال زمین آزمودهشده؛ آب و تجهیزات جانبی بدون نشتی؛ روغن و روانکاری مطابق مشخصات؛ حفاظها و اینترلاکها فعال؛ آزمون حرکتهای دستی و تولید نمونه موفق؛ آموزش اپراتور؛ و تحویل دفترچهها، نقشهها و سوابق تنظیمات. هر مورد حلنشده باید با مسئول، اقدام اصلاحی و موعد پیگیری ثبت شود.
اگر دستگاه بهطور غیرمنتظره متوقف شد یا حفاظی کار نکرد، ادامه تولید برای تکمیل سفارش توجیه ندارد. خطا را ثبت و به مسئول فنی ارجاع دهید؛ تغییر خودسرانه پارامترهای حفاظتی، سیمکشی یا فشارهای تنظیمی ممکن است خطر یا خرابی را افزایش دهد.
جمعبندی
نصب موفق دستگاه تزریق پلاستیک نتیجه هماهنگی مهندسی محل، حمل کنترلشده، استقرار و تراز دقیق، اتصال صحیح تأسیسات، آزمون مرحلهای و رعایت مستمر الزامات ایمنی است. نقطه آغاز، نقشه و دستورالعمل مدل مشخص است: ظرفیت کف و فونداسیون باید ارزیابی شود، تراز و همراستایی با ابزار مناسب سنجیده شود، و برق، آب خنککننده و روغن با مشخصات سازنده تطبیق داده شوند. سپس دستگاه با حفاظهای فعال و بدون دورزدن سامانههای ایمنی، ابتدا در حرکتهای کمخطر و بعد در تولید آزمایشی ارزیابی میشود.
تحویل زمانی کامل است که ماشین نهفقط روشن، بلکه پایدار، ایمن و قابل تکرار کار کند؛ نمونه تولیدی پذیرفته شده باشد، سوابق نصب و تنظیمات ثبت شده باشند و اپراتورها آموزش دیده باشند. همکاری نصاب مجاز، متخصصان تأسیسات و مسئول ایمنی در کنار برنامه نگهداری پیشگیرانه، خطر توقف تولید و خرابی زودرس را کاهش میدهد.
منابع
۱. Daya Injection Molding Machine، «Installation and adjustment before start-up of injection machine»، ۲۲ ژوئیهٔ ۲۰۱۹. بخشهای بررسیشده: نصب، تراز و تنظیم، سامانه آب خنککننده، روغن هیدرولیک و برق.
۲. اداره ایمنی و بهداشت شغلی ایالات متحده (OSHA)، «Plastics Machinery: Horizontal Injection Molding Machines». بخشهای بررسیشده: حفاظ و اینترلاک، قفلوبرچسبگذاری، خوراکدهی مواد و تجهیزات حفاظت فردی.
۳. فاران ماشین، «نصب و راهاندازی دستگاه تزریق پلاستیک». بخشهای بررسیشده: بررسی برق، انتخاب محل، تراز، تنظیم، تست عملکرد و آموزش.
دیدگاه خود را بنویسید